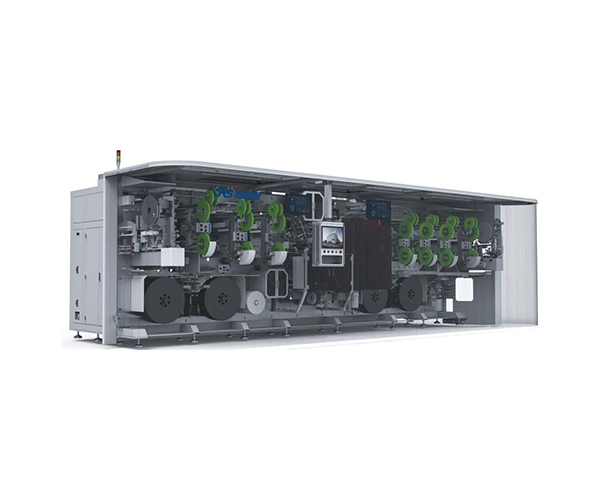
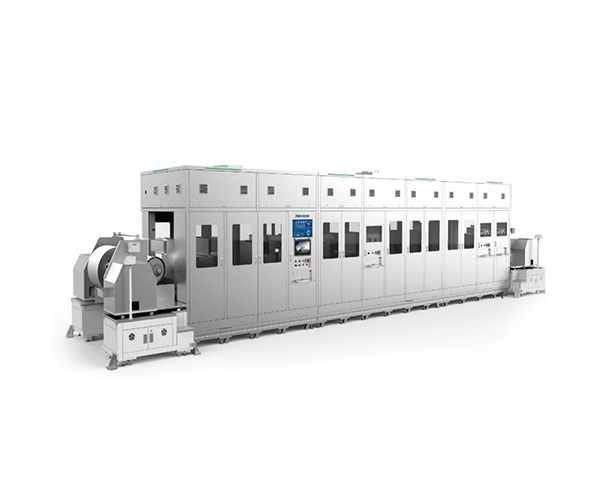
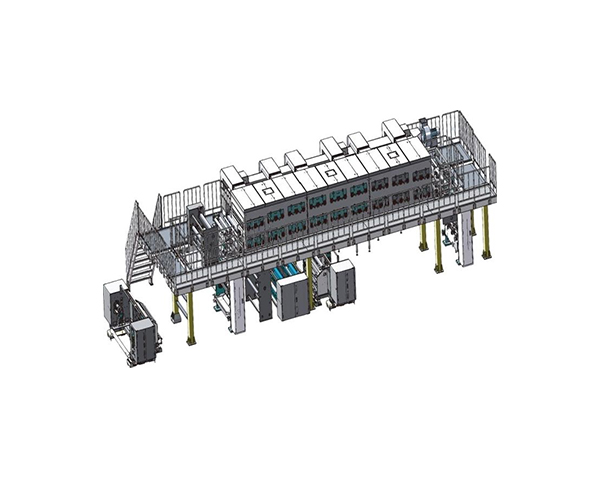
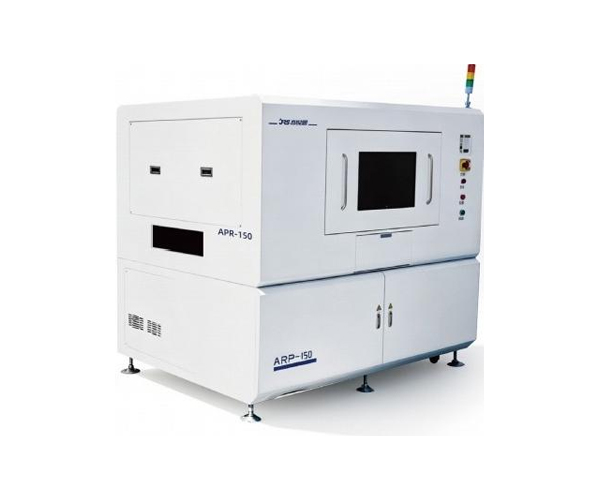
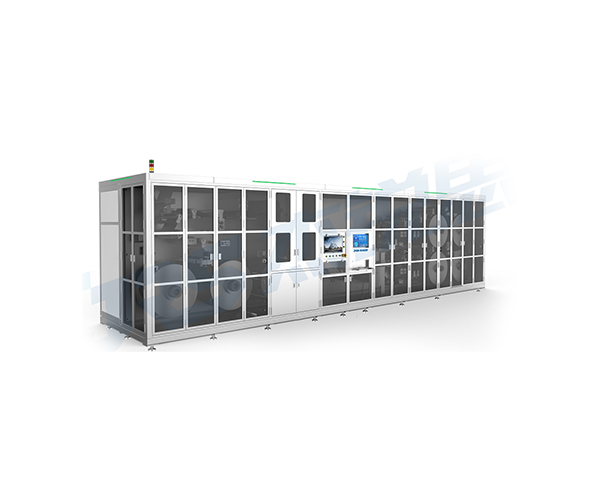
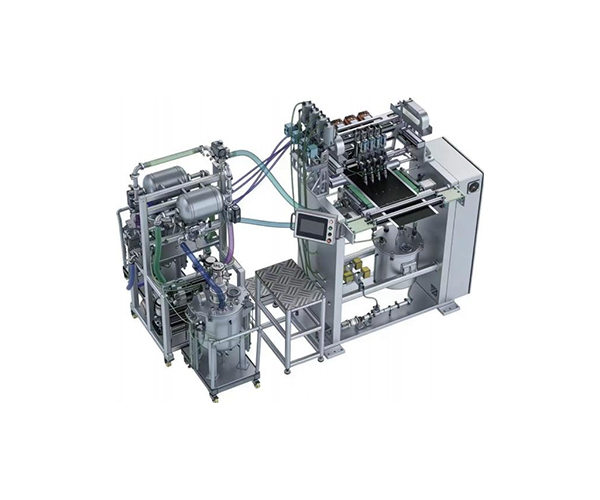
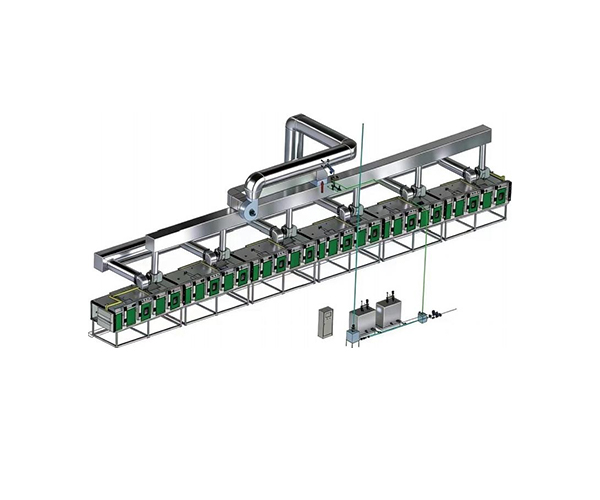
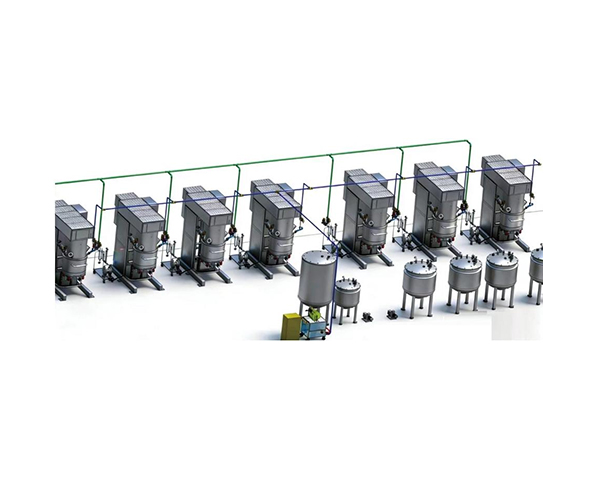
设备优势:
1、隔膜头尾比负极长2-3mm,节省隔膜提升电芯能量密度
2、负极与隔膜提前热复合,避免负极头部打折问题
3、卷针夹热复合后的负极卷绕,避免隔膜打皱和抽芯问题
4、负极热复合省掉负极入料时间,提高电芯PPM
5、负极热复合通过高温键合构建稳定电极结构,提升电芯寿命
设备参数:
| 项目 | 参数 | 说明 |
| 阴极头部保护热熔胶距切位尺寸 | ±0.5mm | |
| 热复合温度 | 40-180°℃±5℃ | 电磁加热 |
| 预热温度 | 隔膜35-120℃,极片50-200℃ | 辊预热+红外预热 |
| 热复合压力 | ≤200KG | |
| 热复合间隙后两极片Tab距离 | ±0.5mm | |
| 热复合张力 | 隔膜50-500gf,极片80-1000gf | |
| 隔膜热封封头温度 | 10-150℃±5℃ | |
| 隔膜热封封头压力 | <150kg | |
| 极片自动接带 | 接带精度±0.5mm | |
| 模切毛刺 | 平面毛刺≤0.040mm,端面毛刺≤0.024mm | 前1万次切断:平面毛刺≤0.025mm;端面毛刺≤0.015mm |
| 极耳焊接精度 | 极片长度方向精度±0.5mm,片边缘距离精度±0.3mm | |
| 绿胶长度精度 | 绿胶长度精度要求:±1mm | |
| 阴极保护胶外漏 | 1.1±0.4mm | |
| 阳极保护胶外漏 | 0.8±0.3mm | |
| 极耳焊接定位 | ±0.5mm | 极耳中置裁切公差±0.3mm |
| 裁切位到极耳边距 | ±0.5mm | 极耳中置保护胶贴胶公差±1.0mm |
| 贴胶定位 | ±0.5mm | |
| 正负极卷绕边距控制 | ±0.5mm | |
| 极片切刀 | 切刀寿命≥100万次,极片切断端面毛刺≤0.013mm | |
| 极耳切刀 | 切断端面毛刺≤0.020mm、端面弯曲度≤0.08mm 中心的左右偏差≤±0.5mm;机耳裁切长度±1.0mm | |
| 隔膜切刀 | 陶瓷隔膜切刀寿命≥50万次,非陶瓷隔膜寿命≥80万次 | |
| 胶带切刀 | 切刀寿命≥100万次 | |
| 压花要求 | 15m≤压花深度≤200m(±15μm),压花直径05-10mm(±0.5mm) 压花起头和结尾位置控制精度士5mm | Max 800mm/s运行速度 |
| 压花检测 | 深度重复精度≤3μm,宽度重复精度≤30μm | Max 800mm/s运行速度 |
| 变径卷针 | 卷针变径宽度±0.5mm以上 | |
| 卷绕精度 | 隔膜和阳极片宽度方向偏差±0.3mm;隔膜与阳极片长度方向偏差±1.0mm; 阴极与阳极片宽度方向偏差±0.25mm;阴极与阳极片长度方向偏差±1.0mm(常规工艺) |
CPK≥1.33 |
| 极耳位置精度 | 极耳边距±0.5mm | |
| ISW工艺PPM | 10PPM | 极片片长500mm < L ≤800mm,30 < 电芯宽度 ≤ 45 |
| 良 率 | 试验线优率>98%(量产线99.5%) | 仅统计由设备问题造成的缺陷件 |
| 故障间隔时间 | MTTR≤20min,MTBF≥12H | 仅有设备问题造成 |
| 停机率 | <2% | 仅统计因设备问题造成的停机时间 |
| 换型时间 | ISW间切换:6小时/2人 | MTS和M65和ISW间切换:8H/2人 |
*以上参数以实际产品为准